



By Mike ChenDirektur Produksi | 12+ Tahun di bidang Manufaktur Karet |LinkedIn
Poin-Poin Penting
- Satu unit XCJ-G600 memproses batch 15 kg setiap 20–40 detik — lebih dari 1.300 siklus kaya data per shift 8 jam sudah tersedia untuk ditangkap oleh IoT.
- Unit penghilang sisa material kriogenik beroperasi pada suhu hingga −150 °C dengan kecepatan rol 20–70 RPM, dan pencatatan kedua variabel tersebut secara langsung mengungkap limbah nitrogen dan pergeseran isolasi.
- Karena mesin yang terhubung dapat mendeteksi penyimpangan proses sejak dini, pemeliharaan prediktif biasanya mengubah penghentian yang tidak direncanakan menjadi intervensi terjadwal dalam waktu kurang dari 30 menit (nilai tipikal dari proyek pelanggan kami).
- Pemasangan ulang lebih baik daripada penggantian: peralatan yang digerakkan inverter seperti XCJ-G600 7,5 kW biasanya dapat dihubungkan dengan sensor dan gateway edge sebagai pengganti pembelian baru.
Sebagian besar produsen yang bekerja sama dengan kami sudah memiliki peralatan penghilang sisa cetakan yang cerdas di tingkat mesin dan sepenuhnya senyap di tingkat pabrik. Pengontrol mengetahui kecepatan rol; operator mengetahui berat batch; tim kualitas mengetahui tingkat penolakan — tetapi tidak ada yang menghubungkan ketiganya. Keterputusan itulah yang dirancang untuk diperbaiki oleh proyek AI dan IoT.
Artikel ini menjelaskan apa arti integrasi sebenarnya dalam konteks penghapusan lapisan pelindung (deflashing), titik data mana yang layak dihubungkan terlebih dahulu, dan peta jalan bertahap yang sesuai untuk pabrik karet kecil dan menengah, bukan pabrik pintar berskala besar.
Apa Sebenarnya Arti AI dan IoT dalam Konteks Deflashing?
Internet of Things (IoT) adalah praktik menghubungkan peralatan industri ke jaringan sehingga data operasionalnya dapat dikumpulkan, disimpan, dan ditinjau; kecerdasan buatan (AI) adalah lapisan perangkat lunak yang menemukan pola dalam data tersebut dan merekomendasikan atau mengeksekusi keputusan.Dalam proses penghilangan kilatan api, keduanya bekerja bersama: IoT menyediakan sinyal mentah, dan AI mengubah sinyal tersebut menjadi tindakan — memperlambat rol, menandai sabuk yang aus, atau mengkarantina kumpulan produk yang mencurigakan sebelum dikirim.
Akan lebih mudah untuk menganggap mesin penghilang gerinda sebagai sumber data terlebih dahulu dan alat penghilang gerinda kedua. Setiap siklus penghilangan gerinda mekanis dan setiap proses kriogenik di bawah −120 °C menghasilkan jejak yang dapat dilacak berupa kecepatan, waktu, suhu, dan beban. Setelah jejak tersebut disimpan, pertanyaan yang dulunya membutuhkan seorang insinyur proses untuk berdiri di dekat mesin selama satu shift penuh — “kapan waktu siklus mulai meningkat?” — kini hanya membutuhkan waktu sepuluh detik untuk pencarian di dasbor.
Titik Data Deflashing Mana yang Layak Dihubungkan Terlebih Dahulu?
Mulailah dengan empat variabel yang sudah menentukan kualitas penghilangan serpihan: waktu siklus, kecepatan rol, suhu proses, dan beban batch.Variabel-variabel ini ada di setiap mesin, nilainya berubah ketika terjadi kesalahan, dan nilainya berhubungan langsung dengan hasil produk. Tabel di bawah ini memasangkan setiap variabel dengan nilai peralatan sebenarnya dan optimasi yang dihasilkannya.
| Titik Data | Nilai Peralatan Khas | Apa yang Dilakukan AI Dengannya |
|---|---|---|
| Waktu siklus | 20–40 detik per batch (XCJ-G600, beban 15 kg) | Mendeteksi penyimpangan yang menandakan keausan mata pisau atau kelelahan penggerak sebelum kualitas menurun. |
| Kecepatan rol | 20–70 RPM (unit penghilang kilatan kriogenik) | Menghubungkan pengaturan kecepatan dengan hasil akhir permukaan untuk merekomendasikan RPM terbaik per jenis senyawa. |
| Suhu proses | Peringkat suhu maksimum hingga −150 °C | Menunjukkan kehilangan isolasi dan penggunaan nitrogen berlebih yang hanya terlihat pada kurva pendinginan yang tercatat. |
| Pemuatan batch | Roller 80 L, kira-kira 15–20 kg | Mengidentifikasi kekurangan muatan yang membuang siklus dan kelebihan muatan yang meningkatkan tingkat penolakan. |
Nilai peralatan bersumber dariHalaman produk XCJ-G600danspesifikasi mesin penghilang kilatan kriogenik nitrogen cair.
Karena kerapuhan kriogenik adalah perlombaan antara suhu dan waktu, kurva pendinginan yang tercatat merupakan kumpulan data paling berharga pada jalur kriogenik.Proses yang mencapai titik kerapuhan target dalam 5 menit, bukan 8 menit, telah menghemat 37% dari siklusnya — penghematan yang tidak terlihat pada stopwatch tetapi jelas terlihat dalam data.
Bagaimana Pemeliharaan Prediktif Mengubah Ekonomi Penghilangan Perapatan?
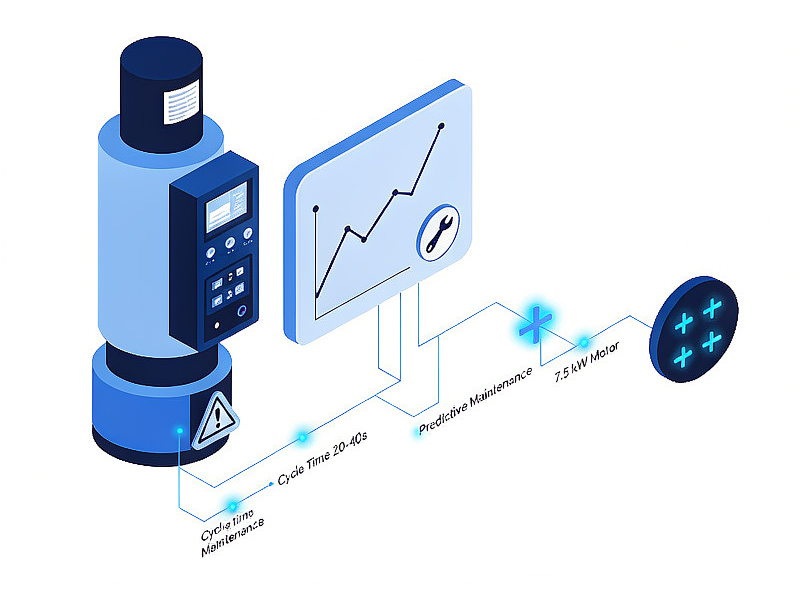
Pemeliharaan prediktif menggunakan data tren — peningkatan waktu siklus, fluktuasi arus motor, ketidakstabilan suhu — untuk menjadwalkan servis sebelum komponen rusak, bukan setelahnya.Perbedaan ekonominya sangat mencolok: kerusakan motor penggerak di tengah shift menghentikan lini produksi, mengacaukan jadwal, dan dapat menyebabkan seluruh batch yang sedang diproses menjadi tidak berfungsi, sementara penggantian yang direncanakan dan diidentifikasi dua minggu sebelumnya terjadi di antara shift.
Berdasarkan pengalaman kami dalam mendukung jalur penghilangan sisa cairan di pabrik pelanggan, pemantauan terhubung biasanya mengungkap tiga hingga lima penyimpangan proses yang dapat ditindaklanjuti per kuartal pada satu mesin — yang paling umum adalah perpanjangan waktu siklus secara bertahap dan pendinginan kriogenik yang tidak konsisten — dan masing-masing dapat diperbaiki dalam jangka waktu terjadwal kurang dari 30 menit (nilai tipikal dari proyek pelanggan kami; angka pastinya bervariasi tergantung pada campuran senyawa dan pola kerja shift).Karena inverter 7,5 kW pada mesin seperti XCJ-G600 sudah melaporkan beban motor secara digital, biaya awal untuk tingkat pemantauan ini adalah gateway dan konfigurasi, bukan perangkat keras baru.
Ada juga aspek kepatuhan. Pabrik yang disertifikasi sesuai denganISO 9001Diminta untuk menunjukkan peningkatan berkelanjutan; jejak data parameter mesin per batch adalah salah satu bukti paling jelas yang akan diterima auditor.
Di mana letak visi mesin dalam siklus kualitas?
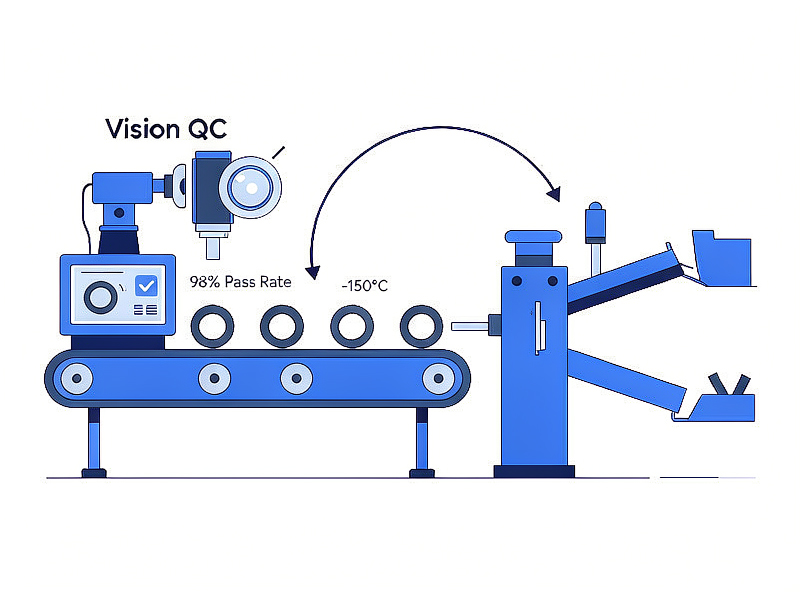
Penglihatan mesin menutup celah yang tidak dapat ditembus hanya oleh data sensor: kamera memeriksa bagian-bagian yang telah dihilangkan sisa cetakannya, dan lapisan AI melacak setiap bagian yang ditolak kembali ke siklus, kecepatan, dan suhu yang tepat yang menghasilkannya.Hal ini mengubah kontrol kualitas dari aktivitas yang hanya dilihat dari belakang menjadi masukan untuk mengendalikan arah.
Alur praktisnya seperti ini: komponen keluar dari tabung penghilang gerinda, melewati pemeriksaan visual yang menandai sisa gerinda, dan komponen yang bersih melanjutkan ke tahap selanjutnya.mesin pemisah karetSistem ini memisahkan produk berkualitas dari limbah sisa. Ketika sistem penglihatan mencatat adanya penolakan, AI membandingkan stempel waktu dengan data barel dan menjawab pertanyaan penting: apakah ini karena komposisi yang buruk, kecepatan rol yang salah, atau batch yang kelebihan berat 2 kg dari spesifikasi?
Lini kriogenik paling diuntungkan dari kombinasi ini. Penghilangan sisa cetakan secara kriogenik mencapai tingkat kelulusan produk jadi di atas 98% ketika parameter stabil, sehingga bahkan penyimpangan kecil yang tercatat — kurva pendinginan yang berjalan 10 °C lebih hangat daripada garis dasar — perlu ditangani sebelum menyebabkan penurunan hasil produksi hingga tiga poin.
Seperti Apa Gambaran Realistis dari Peta Jalan Integrasi?
Pendekatan yang paling praktis untuk sebagian besar pabrik karet adalah tiga fase: menghubungkan, menganalisis, kemudian mengoptimalkan — dalam urutan tersebut, pada satu mesin sebelum seluruh lini produksi.Mencoba mengotomatiskan pengambilan keputusan sebelum data tersedia adalah mode kegagalan paling umum yang kita lihat dalam proyek Industri 4.0.
- Hubungkan satu mesin dan tentukan garis dasar.Pasang gateway tepi pada satu unit deflashing — yang terbaru dan paling banyak menggunakan inverter — dan catat waktu siklus, kecepatan, suhu, dan beban selama 60 hari tanpa mengubah apa pun, sehingga "normal" diukur dan bukan diasumsikan.
- Analisis berdasarkan hasil kualitas.Gabungkan data mesin dengan catatan penolakan dari inspeksi, dan biarkan lapisan AI (atau spreadsheet yang bagus, jujur saja) mencari korelasi antara pergeseran parameter dan kejadian kualitas.
- Optimalkan dengan peringatan loop tertutup.Tetapkan ambang batas peringatan dari garis dasar, kirimkan ke ponsel operator atau dasbor pabrik, dan baru kemudian pertimbangkan koreksi parameter otomatis — langkah yang membutuhkan tata kelola paling ketat dan paling tidak mendesak.
Mulailah dengan Mesin yang Paling Menyakitkan
Jangan mulai dengan mesin terbaru Anda. Mulailah dengan mesin yang paling banyak menyebabkan lembur, pengerjaan ulang, atau percakapan pelanggan yang paling canggung — di situlah data yang terhubung akan memberikan keuntungan paling cepat.
Apa Saja Batasan yang Sejujurnya?
AI dan IoT tidak akan memperbaiki proses yang tidak stabil, laras yang aus, atau cetakan yang spesifikasinya buruk — mereka hanya akan melaporkan masalah-masalah tersebut lebih cepat dan lebih akurat.Integrasi memperkuat pengendalian proses yang baik; bukan menggantikannya.
Dua peringatan tambahan dari pengalaman proyek kami. Pertama, produksi massal dalam jumlah kecil menghasilkan data yang terbatas: model AI yang dilatih pada 300 siklus satu ukuran O-ring tidak akan dapat diterapkan dengan mudah pada 40 komponen produksi massal dalam jumlah kecil, sehingga ekspektasi harus disesuaikan per campuran produk. Kedua, konektivitas memiliki celah keamanan — panduan seperti sumber daya keamanan siber manufaktur yang diterbitkan olehNISTAda baiknya membaca ini sebelum sebuah gateway diaktifkan.Karena sel yang sedang dalam proses penghapusan flashing jarang terhubung langsung ke internet sesuai desainnya, jaringan pabrik yang tersegmentasi dengan benar menjaga risiko tambahan tetap rendah, tetapi "rendah" bukan berarti "nol" dan harus dianggarkan.
Kesimpulan: Hubungkan Data yang Sudah Anda Miliki
Proses penghilangan sisa cetakan karet sangat cocok untuk integrasi AI dan IoT, karena satu alasan sederhana: mesin-mesin tersebut sudah beroperasi berdasarkan variabel yang terkontrol dan terukur secara presisi. Satu batch 15 kg, siklus 20–40 detik, batas suhu −150 °C, rentang putaran rol 20–70 RPM — ini adalah titik data yang siap dikumpulkan, dan setiap titik data tersebut mengandung informasi kualitas.
Jika Anda merencanakan investasi peralatan berikutnya, pilihlah mesin yang pengontrolnya menampilkan data tersebut dengan jelas. Jelajahirangkaian lengkap mesin penghilang sisa karetdari Xiamen Xingchangjia, atau kirimkan kepada kami gambar bagian dan target output Anda — tim teknik kami akan mengusulkan konfigurasi penghilangan gerinda dengan opsi konektivitas yang sesuai dengan tingkat otomatisasi pabrik Anda.
Informasi Peralatan Terkait
•Mesin penghilang gerinda karet model super XCJ-G600— Tabung berdiameter 600 mm, penggerak inverter 7,5 kW, siklus 20–40 detik.
•Mesin penghilang kilatan kriogenik nitrogen cair— Peringkat suhu −150 °C, rol 20–70 RPM, siklus kurang dari 8 menit.
•Mesin pemisah karet— Penyortiran otomatis komponen yang telah dihilangkan sisa cetakannya dan limbah pemotongan untuk kontrol kualitas (QC) sistem tertutup.
•Kategori mesin penghilang gerinda karet— Jajaran produk lengkap beserta spesifikasinya.
Pertanyaan yang Sering Diajukan: AI dan IoT dalam Penghilangan Sisa Cetakan Karet
Xiamen Xingchangjia Non-Standard Automation Equipment Co., Ltd.
Lantai 1, Gedung 13, Taman Industri Huli, Meixidao, Tonga, Xiamen Cina
Email: info@xcjrubber.com | Website: www.xmxcjrubber.com
Diterbitkan: September 2026 | Terakhir diverifikasi: September 2026
Waktu posting: 08-Sep-2026